

Poprzedni post
Na wyjściu prasy na gorąco o krótkim cyklu świeżo laminowany panel jest wciąż na tyle gorący, że promieniowanie można wyczuć z odległości trzech metrów. Stalowa płyta dociskowa unosi się, a tablica przesuwa się na chłodnicę gwiazdową o cienkiej, błyszczącej powierzchni, która sześćdziesiąt sekund wcześniej była niczym więcej niż zadrukowanym papierem. Ten papier oraz ciepło i ciśnienie, które go przekształciły, to cała historia produkcji płyty melaminowej.
Płyta melaminowa to płyta kompozytowa: rdzeń drewnopochodny pokryty z jednej lub obu stron papierem dekoracyjnym, który został zaimpregnowany żywicą melaminową i wtopiony w podłoże pod wpływem ciepła i ciśnienia. Proces jest szybki, ściśle kontrolowany i znacznie bardziej precyzyjny, niż sądzi większość kupujących. Zrozumienie tego ma znaczenie, ponieważ prawie każda właściwość gotowego panelu, na której polegasz – płaskość, odporność na wilgoć, trwałość powierzchni, jakość krawędzi, emisja formaldehydu, a nawet głębokość trójwymiarowej tekstury – jest ustalana na konkretnym etapie sekwencji produkcyjnej.
W tym artykule omówiono tę sekwencję w kolejności, w jakiej faktycznie ją wykonuje fabryka: podłoże rdzenia, zadrukowana warstwa dekoracyjna, impregnacja żywicą, układanie, prasowanie na gorąco, wykończenie i kontrola jakości. Po drodze przyglądamy się wyborom technicznym, które odróżniają zwykłe płyty od płyt premium, w tym głębokiemu tłoczeniu 3D, które stało się cechą charakterystyczną nowoczesnych paneli pokrytych melaminą.
Co właściwie oznacza „płyta melaminowa”.
Ściśle mówiąc, płyta melaminowa nie jest wykonana z melaminy. Melamina to związek organiczny, który poddaje się reakcji z formaldehydem w celu wytworzenia żywicy melaminowej, termoutwardzalnego tworzywa sztucznego. To, co widać na powierzchni płyty pokrytej melaminą, to utwardzona żywica, zwykle bardzo cienka, półprzezroczysta folia ochronna połączona z zadrukowanym papierem dekoracyjnym.
Standardowa płyta melaminowana zbudowana jest z trzech warstw funkcjonalnych. Dolną warstwę stanowi podłoże rdzeniowe, zwykle płyta wiórowa, płyta pilśniowa średniej gęstości (MDF), płyta MDF odporna na wilgoć, sklejka lub płyta wiórowa. Środkową warstwą jest papier dekoracyjny, specjalnie wyprodukowany papier alfa-celulozowy o gramaturze około 60 do 120 gramów na metr kwadratowy, z nadrukiem przedstawiającym słoje drewna, teksturę kamienia, jednolity kolor lub inny wzór. Wierzchnią warstwę stanowi sama żywica melaminowa, która nasyca papier i po utwardzeniu tworzy twardą, błyszczącą lub matową powłokę. W wielu płytach premium nad papierem dekoracyjnym umieszcza się cienki papier nakładkowy nasączony dodatkową żywicą, aby zwiększyć odporność na ścieranie.
Ponieważ żywica melaminowa jest termoutwardzalna, sieciuje trwale pod wpływem ciepła i ciśnienia. Po zakończeniu cyklu prasowania powierzchnia nie może się ponownie stopić. Dlatego płyta melaminowa toleruje gorące filiżanki kawy, wilgotne ściereczki do czyszczenia i normalne użytkowanie kuchni znacznie lepiej niż folia termoplastyczna. Z tego też powodu porysowanej powierzchni melaminy nie można po prostu przeszlifować ani naprawić na gorąco; uszkodzenie jest trwałe i jest to jeden z powodów, dla których jakość powierzchni w fabryce ma tak duże znaczenie.
W języku branżowym ten sam produkt nazywany jest płytą wiórową pokrytą melaminą, płytą pokrytą melaminą lub płytą laminowaną termotopliwą. Wszystkie terminy odnoszą się do tej samej podstawowej idei: dekoracyjnej powłoki papierowej, połączonej z rdzeniem drewnopochodnym za pomocą krótkiej prasy na gorąco, przy czym żywica melaminowa zapewnia wiązanie i ochronę.
Rdzeń decyduje o tym, jak radzi sobie deska
Podłoże określa ograniczenia mechaniczne gotowego panelu, zachowanie się pod wilgocią, wagę, jakość obróbki i cenę. Powierzchnia sprawia, że deska wygląda dobrze; rdzeń sprawia, że jest trwały. Kiedy projekt mebli lub wnętrz kończy się niepowodzeniem, przyczyną jest zwykle podłoże, a nie papier dekoracyjny.
Płyta wiórowa (płyta wiórowa)
Płyta wiórowa powstaje poprzez zmieszanie cząstek drewna, trocin i kleju, a następnie dociśnięcie maty pod wpływem ciepła. Jest to najpopularniejszy substrat dla płyt melaminowych, ponieważ zapewnia najlepszą równowagę kosztów, płaskości i zdolności trzymania śrub w przypadku korpusów szafek i półek. Jego główną słabością są krawędzie: struktura wiórów jest widoczna i szybko wchłania wilgoć, dlatego rdzenie płyt wiórowych muszą być oklejone krawędziami i słabo sprawdzają się w wilgotnych obszarach, chyba że zostaną poddane specjalnej obróbce.
MDF (płyta pilśniowa średniej gęstości)
Płyta MDF powstaje w wyniku rozbicia drewna na drobne włókna, zmieszania ich z żywicą i uformowania gęstej, jednolitej płyty. Powierzchnia jest gładka i pozbawiona pustych przestrzeni, co czyni ją preferowanym podłożem dla paneli z głębokim tłoczeniem, malowanymi wykończeniami lub wszelkich zastosowań, w których liczy się jakość krawędzi. Mocne trzymanie wkrętów, a obrobione krawędzie są na tyle czyste, że można je frezować i profilować bez widocznych defektów. W przypadku płyt melaminowych o głębokich wymiarach 3D płyta MDF zapewnia płycie prasującej jednolitą powierzchnię do obróbki, dzięki czemu wytłoczona tekstura nie przebija podłoża. YAKCO Podłoże z płyty melaminowej MDF jest przykładem takiego podejścia, oferując stabilną podstawę dla powierzchni dekoracyjnych w meblach i wewnętrznych panelach ściennych.
 Niestandardowe płyty MDF - dostawcy Yakco, fabryka - YAKCO New Materials (Jiangsu) Co., Ltd. YAKCO New Materials (Jiangsu) Co., Ltd to niestandardowa chińska płyta MDF - dostawcy i fabryka Yakco, szczegóły: Zobacz produkt →
HMR MDF (MDF odporny na wysoką wilgoć)
Odporny na wilgoć MDF produkowany jest z dodatkami hydrofobowymi, zazwyczaj emulsjami woskowymi lub specjalistycznymi spoiwami, które zmniejszają wchłanianie wody. Jest to podłoże przeznaczone na fronty kuchenne, szafki łazienkowe i wnętrza komercyjne, w których występuje zmienna wilgotność. Poprawę mierzy się głównie w pęcznieniu grubości: standardowy MDF może pęcznieć kilka razy bardziej niż płyta HMR po wystawieniu na działanie wody, co jest główną przyczyną wypadania krawędzi w wilgotnym środowisku.
Sklejka
Sklejka is built from cross-laminated veneers, giving it high strength and dimensional stability. Melamine-faced plywood is heavier and more expensive than faced particleboard, but it resists impact and moisture better, and it holds fasteners reliably at the edges. It is usually reserved for furniture that will be moved or disassembled repeatedly, and for joinery in humid climates.
Płyty LSB i wiórowe
W płycie laminowanej zastosowano zorientowane lub losowo ułożone pasma drewna zamiast drobnych włókien lub cząstek. Płyty na bazie włókien zapewniają dobrą stabilność, niską emisję formaldehydu po połączeniu nowoczesnymi klejami oraz powierzchnię wystarczająco gładką, aby można było ją lekko wytłaczać. Stały się popularne w przemyśle meblarskim jako rdzeń średnioziarnisty, który dobrze się sprawdza i może być produkowany przy bardzo niskim poziomie emisji.
| Podłoże | Struktura | Typowa gęstość (kg/m3) | Zachowanie wilgoci | Najlepiej nadaje się do |
|---|---|---|---|---|
| Płyta wiórowa | Zrębki drewniane i klej sprasowane w matę | 620–700 | Pochłania wilgoć na krawędziach; wymaga uszczelnienia | Korpusy szafek, regały, meble wewnętrzne |
| MDF | Drobne włókna drzewne połączone w gęstą płytę | 680–800 | Umiarkowany; pęcznieje, jeżeli krawędzie pozostają odsłonięte | Głębokie tłoczenie, obrobione profile, wysokiej jakości powierzchnie |
| HMR MDF | Płyta MDF z dodatkami hydrofobowymi | 700–800 | Niski pobór wody; wysoka odporność na pęcznienie | Kuchnie, łazienki, obszary mokre w obiektach komercyjnych |
| Sklejka | Forniry drewniane klejone krzyżowo | 550–700 | Dobra stabilność wymiarowa; niski obrzęk | Wysokiej klasy meble, częsty demontaż, wilgotne obszary |
| LSB | Warstwowe lub zorientowane pasma drewna | 600–720 | Dobry; lepsze niż płyta wiórowa, niższe niż sklejka | Meble wymagające niskiej emisji i stabilnej płaskości |
Praktyczna zasada jest prosta: dopasuj rdzeń do środowiska i wymagań obróbki. W suchej szafie do sypialni można zastosować dobry rdzeń z płyty wiórowej. Szafka kuchenna w pobliżu zlewu powinna być wykonana z płyty MDF HMR. Panel ścienny 3D o głębokiej fakturze wymaga płyty MDF lub cienkiej płyty wiórowej, aby dokładnie odtworzyć wzór prasy. Dokonanie właściwego zgłoszenia na tym etapie pozwala uniknąć większości roszczeń gwarancyjnych, z którymi borykają się później producenci mebli.
Od papieru zadrukowanego po arkusze impregnowane żywicą
Widoczny charakter płyty melaminowej powstaje zanim sama płyta istnieje. Papier dekoracyjny jest drukowany w oddzielnym zakładzie, następnie impregnowany płynną żywicą melaminową i suszony do dokładnie kontrolowanej wilgotności resztkowej. Ten wstępnie obrobiony arkusz, zwany impregnowanym papierem dekoracyjnym, trafia na linię prasową w stanie gotowym do laminowania.
Drukowanie projektu
Papier dekoracyjny zaczyna się od arkusza bazowego wysokiej jakości papieru alfa-celulozowego, wybranego ze względu na jego porowatość, jednorodność i zdolność do wchłaniania żywicy bez łamliwości. Wzór nanoszony jest metodą rotograwiury, podczas której grawerowane cylindry przenoszą atrament na papier w precyzyjnych powtórzeniach. Wzór słojów drewna może wymagać kilku stacji drukujących, z których każda doda warstwę koloru, aby uzyskać głębię i kontrast, dzięki którym zadrukowana powierzchnia będzie wyglądać jak naturalny dąb, orzech lub kamień.
W przypadku produktów zsynchronizowanych etap drukowania planowany jest łącznie z etapem prasowania. Wydrukowany wzór jest wyrównany w taki sposób, że określony wytłoczony relief, taki jak słoje dębu lub szczelina skalna, będzie dokładnie pokrywał się z wizualnym wzorem po nałożeniu płyty dociskowej. To właśnie sprawia, że zsynchronizowane panele wyglądają zaskakująco naturalnie; tekstura nie jest ogólnym, powtarzającym się wzorem, ale reliefem podążającym za wydrukowanym ziarnem linia po linii.
Impregnacja żywicą melaminową
Instalacje do impregnacji pracują w trybie ciągłym. Zadrukowany papier odwija się ze szpuli, przechodzi przez kąpiel z ciekłej żywicy melaminowo-formaldehydowej i pobiera kontrolowaną ilość żywicy, zwykle od 50 do 65 procent końcowej masy papieru. Rolki dozujące wyciskają nadmiar tak, aby żywica była równomiernie rozprowadzana na całej szerokości. Nasycony arkusz przechodzi następnie przez długi pionowy piec, w którym gorące powietrze odparowuje wodę i rozpuszczalniki, pozostawiając żywicę częściowo utwardzoną. Na tym etapie, zwanym etapem B, arkusz jest suchy w dotyku, wystarczająco elastyczny, aby można go było używać, a jednocześnie nadal może się topić i sieciować później w prasie.
W przypadku powierzchni intensywnie użytkowanych, nad arkuszem dekoracyjnym w tej samej linii laminowany jest przezroczysty papier wierzchni. Nakładka przenosi jeszcze większe obciążenie żywicą i staje się przezroczystą warstwą użytkową, która chroni wydrukowany wzór przed zarysowaniami i ścieraniem. Na płytach bez odpowiedniej powłoki w użytkowaniu komercyjnym w ciągu kilku miesięcy widoczne będą widoczne zmatowienia i drobne zarysowania, natomiast prawidłowo wykonana nakładka sprawi, że powierzchnia będzie służyła latami.
Jakość impregnacji jest jednym z najmniej widocznych, ale mających największe znaczenie czynników w całym procesie. Jeśli ilość żywicy jest zbyt mała, powierzchnia będzie porowata i podatna na plamy. Jeśli suszenie nie jest całkowite, podczas prasowania arkusz może uwolnić pęcherzyki gazu i utworzyć białe pęcherze. Jeśli zawartość wilgoci po suszeniu jest nierówna, panele mogą się wyginać, telegrafować lub rozwarstwiać. Renomowany dostawca traktuje impregnację jako operację precyzyjną, ponieważ prasa jest tak dobra, jak papier, który do niej trafia.
Jak faktycznie dociskana jest deska
Prasa na gorąco o krótkim cyklu polega na tym, że stos oddzielnych warstw staje się jedną nierozłączną płytą. Kondycjonowane podłoże, jeden arkusz impregnowanego papieru dekoracyjnego na wierzchu, jeden pasujący arkusz na odwrotnej stronie i opcjonalne nakładki są ładowane pomiędzy stalowymi płytami dociskowymi; prasa zostaje zamknięta; ciepło i ciśnienie powodują topienie, płynięcie i utwardzanie żywicy; i po niecałej minucie panel opuszcza prasę jako gotowy laminat.
Układ i zasada równowagi
Przed prasowaniem każdą część kanapki należy wyważyć. Dostawcy umieszczają papier dekoracyjny na obu stronach podłoża, nawet jeśli jednej z nich nigdy nie będzie widać. To nie jest marnotrawstwo; zapobiega wyginaniu się panelu. Płyta laminowana tylko jednostronnie reaguje na zmiany wilgoci asymetrycznie i będzie się wyginać w kierunku wilgotnej strony. Papier na odwrotnej stronie nie musi pasować estetycznie do frontu, ale musi mieć podobne właściwości żywicy i wilgoci, aby panel był płaski przy zmianach wilgotności.
Samo podłoże jest kondycjonowane przed prasowaniem. Jego zawartość wilgoci jest zwykle dostosowywana do 6 do 10 procent, w zależności od rodzaju rdzenia, ponieważ zbyt suche podłoże zbyt szybko wchłania żywicę i powoduje wygłodzenie powierzchni, podczas gdy podłoże, które jest zbyt mokre, uwalnia parę podczas prasowania i tworzy pęcherzyki. Ten etap kondycjonowania można łatwo przeoczyć i trudno go później skorygować, dlatego też duzi producenci utrzymują dedykowane pomieszczenia do kondycjonowania lub kupują w młynach substratu, które gwarantują stabilną zawartość wilgoci.
Utwardzanie temperaturą, ciśnieniem i żywicą
Prasy krótkotaktowe pracują w temperaturach od 180 do 220 stopni Celsjusza, przy określonym ciśnieniu od 20 do 35 kilogramów na centymetr kwadratowy i czasie cyklu od 20 do 60 sekund, w zależności od grubości panelu i głębokości tekstury. W tych warunkach żywica melaminowa w arkuszu dekoracyjnym mięknie i topi się w temperaturze około 120–150 stopni Celsjusza, wnika w mikroporowatość powierzchni podłoża, a następnie utwardza się poprzez sieciowanie, uzyskując ostateczną formę termoutwardzalną. Powstałe w ten sposób wiązanie jest zarówno chemiczne, wynikające z powinowactwa żywicy do drewna, jak i mechaniczne, wynikające z wnikania żywicy w pory podłoża.
Równomierność ciśnienia jest krytyczna. Stalowe płyty dociskowe muszą być idealnie płaskie i równoległe, z tolerancją mierzoną w ułamkach milimetra na całej szerokości deski. Każdy wysoki lub niski punkt w prasie powoduje widoczną zmianę połysku, słabe wiązanie lub ryzyko rozwarstwienia gotowego panelu. Jest to jeden z powodów, dla których firmy oferujące głębokie tłoczenie 3D, takie jak YAKCO zsynchronizowany panel ścienny z drewna dębowego 3D , dużo inwestuj w prasy precyzyjne i blachy stalowe strukturalne; równomierny nacisk jest podstawą wiernej tekstury.
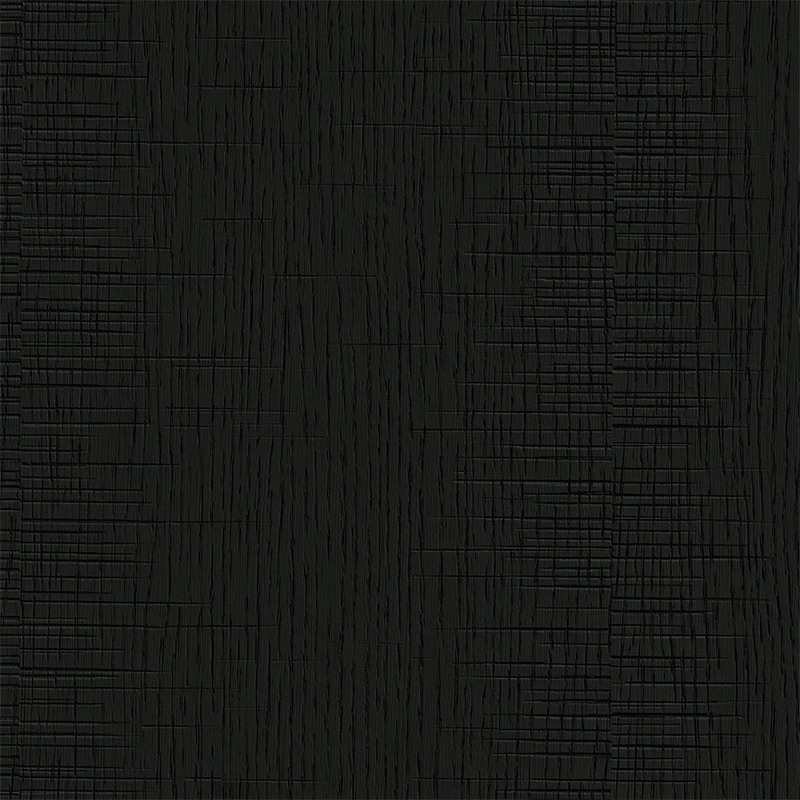 Niestandardowy dąb synchroniczny TS01 z fakturą cięcia - Naturalni dostawcy, fabryka - YAKCO New Materials (Jiangsu) Co., Ltd to chiński dąb synchroniczny TS01 z teksturą cięcia - Naturalni dostawcy i fabryka, szczegóły... Zobacz produkt →
Głębokie tłoczenie 3D
Płyty melaminowe Deep 3D są produkowane w oparciu o tę samą zasadę krótkiego cyklu, ale płyta dociskowa ma reliefową teksturę, która jest wciskana w powierzchnię podczas utwardzania żywicy. Teksturą może być naturalne słoje drewna, słoje skóry, szczelina skalna lub wzór geometryczny. Podłoże musi być drobne i wystarczająco gęste, aby przyjąć relief bez zapadania się, dlatego preferowanymi rdzeniami w tej kategorii są płyty MDF i płyty drobnostrumieniowe. Parametry prasy są dostosowane do tych produktów: ciśnienie jest często wyższe, aby wcisnąć teksturę głęboko, czas cyklu może być dłuższy, aby żywica mogła spłynąć do reliefu bez rozcieńczania, a płytę należy utrzymywać w czystości, aby pozostałości żywicy nie powodowały defektów na wzorzystej powierzchni.
Rezultatem jest powierzchnia, która nie tylko wygląda jak drewno lub kamień, ale także sprawia takie wrażenie. Zsynchronizowane głębokie tłoczenie to technologia leżąca u podstaw wyczuwalnych w dotyku wzorów słojów drewna, tkanin, skóry i skał, obecnie powszechnych w wysokiej klasy wewnętrznych panelach ściennych i frontach mebli. Ten sam proces, obejmujący różne wzory płyt i papieru, pozwala uzyskać szeroką gamę paneli dekoracyjnych 3D, których architekci i producenci mebli używają do dodawania głębi i przyczepności do płaskich powierzchni.
Chłodzenie, przycinanie i kontrola jakości
Produkcja płyty melaminowej nie kończy się w momencie otwarcia prasy. Panel jest wciąż gorący, żywica utwardza się do ostatecznej wytrzymałości, a krawędzie są szorstkie po cyklu prasowania. Chłodzenie, układanie w stosy, kondycjonowanie i kontrola końcowa zmieniają akceptowalną płytę w taką, którą można bezpiecznie wysłać do fabryki mebli lub na plac budowy.
Natychmiast po sprasowaniu gorące panele trafiają do chłodnicy gwiazdowej, gdzie schładzają się w kontrolowanej kolejności, aby zapobiec wypaczeniu i naprężeniom wewnętrznym. Następnie płyty układa się partiami i kondycjonuje przez co najmniej 24 do 48 godzin, tak aby wewnętrzna wilgotność i temperatura mogły się wyrównać. Przycinanie następuje: szorstkie krawędzie są przycinane do dokładnie określonej szerokości i długości, a panel jest sprawdzany pod kątem prostopadłości, wad powierzchni, jednolitości połysku i wierności wytłoczonej tekstury.
Kontrola jakości w poważnym zakładzie produkującym płyty melaminowe obejmuje testy fizyczne, a nie tylko kontrolę wzrokową. Test wewnętrznej siły wiązania mierzy, jak dobrze podłoże trzyma się razem; niski wynik oznacza, że płyta będzie odpryskiwać na krawędziach i tracić śruby. Dwugodzinny test pęcznienia grubości mierzy, jak bardzo płyta rozszerza się po wystawieniu na działanie wody i jest najwyraźniejszym wskaźnikiem odporności na wilgoć. Badania powierzchni, w tym odporność na ścieranie i zarysowania, określają, jak długo warstwa dekoracyjna będzie wyglądała akceptowalnie w codziennym użytkowaniu. Badania emisji formaldehydu przeprowadzane są zgodnie z ustalonymi normami, a ich wyniki określają, jaką klasę emisji może posiadać płyta.
| Własność | Typowa wartość docelowa | Dlaczego to ma znaczenie |
|---|---|---|
| Więź wewnętrzna | 0,35–0,45 MPa lub więcej | Zapobiega wykruszaniu się krawędzi, wyciąganiu śrub i rozwarstwianiu podczas obróbki |
| 2-godzinny obrzęk grubości | 8% lub mniej dla standardu, poniżej 5% dla HMR | Pokazuje, jak krawędź będzie się zachowywać w pobliżu wilgoci |
| Emisja formaldehydu | E1 ≤0,124 mg/m3, E0 ≤0,050 mg/m3 ENF ≤0,025 mg/m3 | Określa przydatność jakości powietrza w pomieszczeniach, zwłaszcza w sypialniach i pomieszczeniach dziecięcych |
| Odporność na ścieranie | Zależy od nakładki i obciążenia żywicą | Przewiduje, jak powierzchnia będzie się starzeć pod wpływem codziennego kontaktu |
Typowe wady wykryte na tym etapie obejmują pęcherze spowodowane wilgocią w podłożu, widoczne plamy żywicy lub „rybie oczka” z brudnych płyt prasy, telegrafowanie w miejscach, gdzie powierzchnia podłoża prześwituje przez papier dekoracyjny, oraz rozwarstwianie krawędzi w przypadku nieudanego wiązania żywicy. W dobrze zarządzanym zakładzie wady te są wychwytywane przed wysyłką, a panele są kierowane na inny rynek lub poddawane ponownej obróbce. W źle zarządzanym zakładzie docierają do klienta i pojawiają się jako reklamacje kilka miesięcy później, dlatego też kupujący powinien zawsze poprosić producenta o dane testowe przed złożeniem zamówienia na kontener.
Szczegóły produkcyjne oddzielające panel premium
Deskę, która na fotografii wygląda akceptowalnie, od deski, która niezawodnie sprawdza się na linii produkcyjnej i zachowuje swój wygląd przez dekadę, dzielą trzy detale. Są to obciążenie żywicą i nakładka, integralność podłoża i dyscyplina pracy prasy.
Obciążenie żywicą to obszar, w którym cięcie kosztów jest najbardziej kuszące i najbardziej szkodliwe. Płyta o niskiej zawartości żywicy jest szorstka, pochłania odciski palców i tłuszcz kuchenny, szybko się matowi i może pojawiać się na niej biały plama tam, gdzie papier dekoracyjny nie został w pełni nasączony. Płyta premium zawiera wystarczającą ilość żywicy, aby całkowicie uszczelnić papier i wystarczającą ilość powłoki, aby chronić wydrukowany projekt. Porównując oferty, bardzo często najtańszą płytą jest ta z najcieńszą warstwą żywicy, a różnica staje się widoczna już po pierwszym roku użytkowania.
Integralność podłoża to drugi wyróżnik. Gęsty, dobrze związany rdzeń mocno trzyma śruby, zapewnia czystość obróbki i jest odporny na wilgoć. Z kolei słaby rdzeń może lekko się zapaść pod głębokim tłoczeniem 3D, tworząc teksturę, która wygląda ostro na roślinie, ale spłaszcza się lub kruszy na krawędziach podczas transportu i instalacji. Dostawcy, którzy kontrolują jakość podłoża, poprzez staranny dobór surowców i wewnętrzne testy, mogą w sposób bardziej niezawodny tłoczyć głębsze tekstury i ciąć gotowe panele. Dlatego też producent taki jak YAKCO, oferujący m.in Panel ścienny 3D ze wzorem skały obok standardowych płyt płaskich, traktuje specyfikację podłoża jako część samego produktu dekoracyjnego, a nie jako materiał wejściowy.
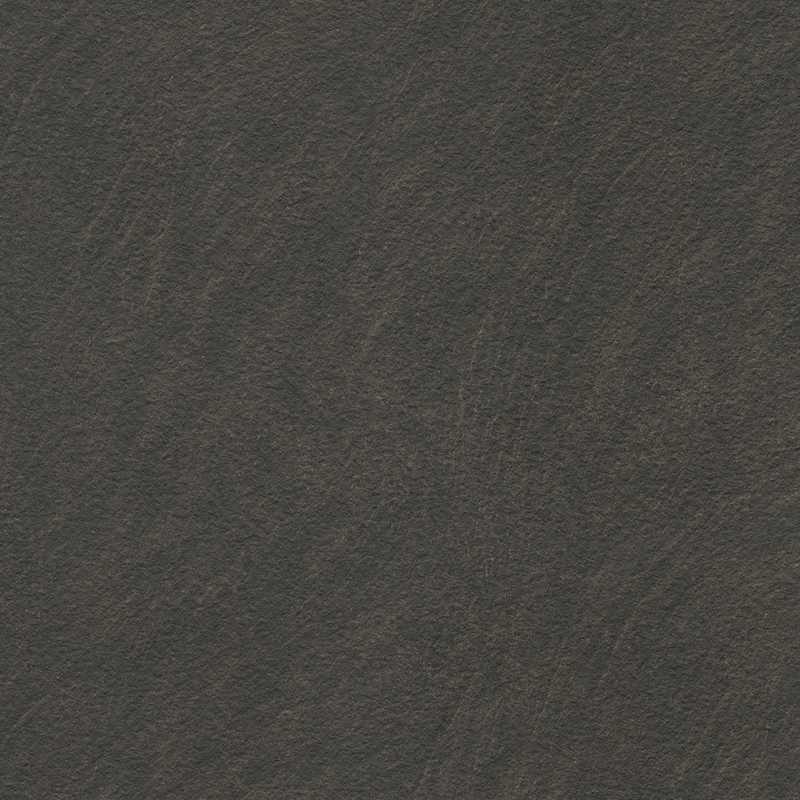
 Niestandardowy panel kamienny SZ06 - dostawcy lekkiego luksusu, fabryka - nowe materiały YAKCO YAKCO New Materials (Jiangsu) Co., Ltd to niestandardowy panel kamienny SZ06 w Chinach - dostawcy i fabryka lekkiego luksusu, szczegóły: Co to jest kamienny panel SZ06 ... Zobacz produkt →
Wreszcie sama prasa musi być zdyscyplinowana. Strukturalne płyty stalowe zużywają się w trakcie użytkowania, a najgłębsze tekstury są najbardziej wrażliwe na zużycie płyty, ponieważ każda rysa na płycie staje się trwałym śladem na każdym dociśniętym panelu. Czystość, stabilność temperatury i stałe czasy cykli nie są opcjonalne. Produkcja niskoemisyjna również opiera się na tej samej dyscyplinie: gdy podłoża są łączone za pomocą MDI lub innych klejów o niskiej zawartości formaldehydu, jak YAKCO opisuje w swoim podejściu do produkcji, klasa formaldehydu gotowej płyty jest określana częściowo przez klej w rdzeniu, a częściowo przez kontrolę osiągniętą podczas etapu prasowania melaminy.
O co zapytać dostawcę przed zakupem
Kupno płyty melaminowej to zakup techniczny, a najszybszym sposobem uniknięcia kosztownych błędów jest zadawanie precyzyjnych pytań dotyczących procesu produkcyjnego. Dostawca, który może odpowiedzieć jasno i zaoferować dane testowe, jest zwykle dostawcą kontrolującym proces. Dostawca, który mówi tylko o wyglądzie powierzchni i cenie, jest zwykle handlowcem, a nie producentem.
Oceniając dostawcę płyty melaminowej, zacznij od następujących punktów:
- Jakiego podłoża się używa, jaka jest jego gęstość i gdzie jest produkowane?
- Jaka jest tolerancja grubości gotowego panelu i jak kontrolowana jest prostopadłość po przycięciu?
- Jaką klasę emisji formaldehydu spełnia płyta i czy możesz przedstawić aktualny raport z badań dla konkretnej partii produkcyjnej?
- Czy papier dekoracyjny jest nakładany na obie strony i jakie jest obciążenie żywicą arkusza dekoracyjnego i nakładki?
- Czy fabryka korzysta z pras krótkotaktowych ze strukturalnymi płytami stalowymi do głębokiego tłoczenia 3D i czy może tłoczyć zsynchronizowane tekstury tam, gdzie relief odpowiada wydrukowanemu ziarnu?
- Jakie uszczelnienie krawędzi polecacie do zamierzonego zastosowania i jakie macie dane na temat pęcznienia w ciągu 2 godzin w obszarach mokrych?
- Jakie wartości testów fizycznych (wiązanie wewnętrzne, ścieranie, odporność na zarysowania) są gwarantowane dla produktu, który cytujesz?
Jeśli Twoim zastosowaniem są panele ścienne do renowacji wnętrz, lub produkcja mebli z frezowanymi krawędziami, odpowiedzi na te pytania liczą się jeszcze bardziej niż wygląd płyty. Nasze praktyczne wskazówki dotyczące wyboru paneli dekoracyjnych zagłębić się w dopasowywanie klas produktów do wymagań projektu. Jeśli chcesz poznać filozofię produkcji głęboko tłoczonych powierzchni z melaminy, sekcja technologiczna opisuje podejście do produkcji, które umożliwia tworzenie takich tekstur.
Każda wybrana przez Ciebie płyta melaminowa, niezależnie od marki, przechodzi przez tę samą niezbędną sekwencję: przygotowywany jest rdzeń na bazie drewna, drukowany jest papier dekoracyjny i impregnowany żywicą melaminową, warstwy są składane w zrównoważony stos, a prasa na gorąco o krótkim cyklu łączy je na zawsze pod wpływem ciepła i ciśnienia. Reszta zależy od tego, jak dokładnie każdy krok zostanie wykonany.
Praktyczna lekcja dla projektantów wnętrz i producentów mebli jest następująca: spójrz poza projekt powierzchni i zapytaj o proces. O głębokości tekstury 3D, płaskości dużego panelu, zachowaniu krawędzi w pobliżu zlewu i klasie formaldehydu wydrukowanej na certyfikacie decydują wybory produkcyjne, które miały miejsce kilka dni przed złożeniem zamówienia. Wybierz dostawcę, który rozumie te wybory, a płyta będzie działać dokładnie tak, jak obiecano w próbkach.